


精密加工MES:六大模塊四大避坑三步落地
精密加工行業的MES(制造執行系統)與離散組裝或流程行業有顯著區別。由于精密加工(如軸承、航空航天零部件、光學元件、精密模具等)具有“多品種小批量、工藝路線復雜、精度依賴設備狀態、質量追溯要求極高”的特點,其MES系統不能僅是簡單的生產報工工具,而必須是“以工藝和質量為核心”的數字化管控平-臺。
一、精密加工MES vs. 普通MES:核心差異
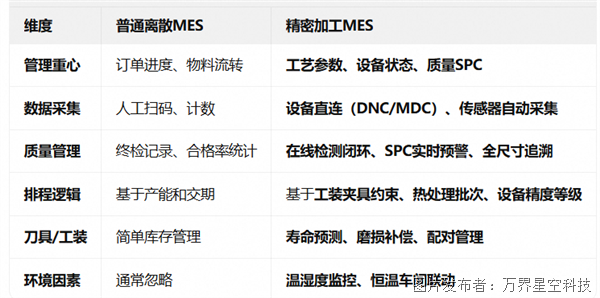
二、萬界星空精密加工MES的六大核心功能模塊
1、高級計劃與排程(APS)
精密加工的瓶頸往往不在機器數量,而在輔助資源。
工裝夾具約束: 排程時必須校驗專用夾具、精密磨具是否可用。
熱處理/表面處理批次優化: 將相同工藝參數的零件合并處理,同時兼顧交期拆分。
設備精度匹配: 根據產品公差等級(如P4/P5),自動分配對應精度的機床,避免“大機小用”或“小機大用”。
2、設備互聯與自適應加工
DNC/MDC集成: 直接下發NC程序至機床,杜絕人工傳輸錯誤;實時采集主軸負載、進給倍率、溫度等。
在線測量閉環: 集成機內測頭或旁側量儀,MES接收測量數據后自動判斷是否需要刀補修正,實現“加工-檢測-補償”無人化閉環。
預防性維護: 基于主軸運行時間、振動數據觸發保養工單,防止設備精度劣化導致批量報廢。
3、全過程質量管控(QMS融合)
SPC實時分析: 對關鍵尺寸(CPK/PPK)進行實時監控,趨勢異常時自動停機或報警,而非事后檢驗。
單件級追溯: 建立“人-機-料-法-環-測”完整檔案。例如:某軸承內圈磨削時的砂輪型號、修整參數、操作員、環境溫度、實測值全部綁定唯一碼。
電子簽名與合規: 滿足航空、汽車、醫療等行業的審計要求。
4、刀具與工裝全生命周期管理
壽命監控: 基于加工次數或切削時間強制換刀。
修磨/涂層管理: 記錄刀具修磨次數、涂層厚度,關聯加工質量數據,優化刀具成本。
配對管理: 針對精密裝配(如軸承選配),MES需管理零件的尺寸分組信息,指導智能選配。
5、無紙化現場執行
SOP可視化: 工位終端顯示3D作業指導書、裝夾示意圖、關鍵參數表。
異常安燈: 一鍵呼叫工藝、質量、維修人員,響應時間納入績效。
防錯機制: 掃碼校驗物料、工裝、程序版本,錯誤則鎖定設備啟動。
6、環境與能源監控
恒溫恒濕聯動: 監控車間微環境,超標時聯動空調系統并標記受影響時段的產品。
能耗分析: 單機能耗與產出關聯,識別高耗能低效工序。
三、MES實施難點與避坑指南
1、設備接口是最大攔路虎
精密加工設備品牌雜(德系、日系、國產)、年代跨度大、協議封閉。
對策: 選型時重點考察供應商的設備聯網能力和自研網關硬件,要求提供同類設備的成功對接案例,并在合同中約定聯網驗收標準。
2、不要追求“全自動”,先求“數據準”
精密加工老師傅經驗寶貴,強行推行無人化易遭抵觸。
對策: 分階段實施。一期聚焦數據采集透明化和質量追溯;二期再上APS和自適應閉環。讓一線人員先感受到MES減少填寫報表、快速定位問題的價值。
3、APS不是萬能藥
精密加工變量太多(刀具磨損、返修插單、設備突發故障),純算法排程往往不落地。
對策: 采用 “有限產能排程 + 人工微調” 模式。MES提供可視化甘特圖和調整建議,保留調度員的決策權。
MES不是孤島。BOM和工藝來自PLM,訂單來自ERP,檢驗標準來自QMS。
對策: 項目啟動前必須完成系統集成架構設計,明確主數據源頭,避免多頭錄入和數據不一致。
總結:建議下一步行動
梳理痛點優先級: 是交期不準?廢品率高?還是追溯應付審核?不同痛點決定MES建設重心。
評估設備數字化基礎: 盤點關鍵設備數控系統型號、接口類型、現有傳感器情況。
選擇POC驗證: 不要一次性全面鋪開,選1-2條典型產線做概念驗證,跑通“下單-加工-檢測-追溯”閉環后再推廣。
如果您有MES需求:告訴我們具體的產品類型(如軸承、齒輪、液壓件)、設備品牌和當前最頭疼的問題,可以給出更針對性的MES規劃建議。


 投訴建議

提交

印刷包裝MES怎么建、怎么上、怎么選?

汽車零部件mes:解決追溯、防錯排產難題
MES與ERP對接避坑指南:
鋰電MES怎么選?核心功能+選型全攻略
肉制品工廠如何靠MES系統“摳”出利潤