


噴涂前聽筒網(wǎng)上料自動化:毛刺與鍍層是變量
噴涂前聽筒網(wǎng)上料自動化怎么做?結(jié)論先給:用仿形治具式整列機做整板流轉(zhuǎn)——網(wǎng)孔面朝上、噴涂面不壓不碰,難點不在速度,而在毛刺和鍍層厚度這兩個變量。聽筒網(wǎng)是精密沖壓的網(wǎng)孔件,一片上幾百上千個微孔,孔口帶著沖壓毛刺,進了噴涂車間才發(fā)現(xiàn)堵孔,代價就是整批返噴。
一、噴涂前這道工序,卡在哪
先說場景。珠三角一家聲學配件廠,聽筒網(wǎng)沖壓、電鍍之后,下一站就是噴涂。擺盤靠人工:鑷子夾著往托盤里碼,碼完還要專人復檢方向。噴涂掛具線一提速,擺盤就等料;趕上急單復檢放行松一點,網(wǎng)孔面朝下的件混進去,噴完漆孔堵死,整批返工。噴涂前的上料,就這樣成了整條鏈上的卡點。
二、毛刺與鍍層厚度,為什么是兩個變量
先看毛刺。沖壓網(wǎng)孔時孔口邊緣會留毛刺,肉眼幾乎看不見,但足以讓兩片網(wǎng)互相咬住。整列中一旦疊料,毛刺面朝下的那片就服不了帖,型腔合不上,篩動幾次又被當不良剔掉,卡料率就是這么抬上去的。再看鍍層。電鍍批次的鍍層厚度有差異,同批零件的重量和表面摩擦就不一致,篩動時滑移步距不同,方向比裸件分散得更厲害。兩點疊加,噴涂前的聽筒網(wǎng)就不能按普通沖壓件的路數(shù)來整列。
三、人工擺盤和普通振動盤,為什么在這里失效
兩條常見路子,失效條件都很明確。人工擺盤:聽筒網(wǎng)又輕又薄,鑷子稍用力就變形,手汗蹭到噴涂面就是外觀不良,連擺幾小時后方向漏檢明顯增多,節(jié)拍還追不上掛具線。普通振動盤:靠軌道翻滾排序,可網(wǎng)孔件平薄、網(wǎng)面強度低,翻滾時灰塵油污嵌進孔里,等于提前把堵孔做實;而且正反兩面幾何差異小,軌道抓不到穩(wěn)定特征。說白了,零件越薄、孔越密,這兩條路越窄。
四、判斷一臺整列機能不能接這道工序的五條標準
條條可驗證:
1、精度口徑:穩(wěn)定處理 0.1mm 以上微型零件,0.1mm 以下建議先試樣,別拿理論參數(shù)直接開治具。
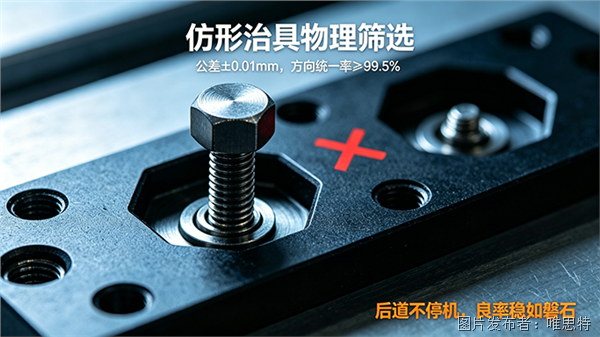
2、方向統(tǒng)一率:噴涂面朝上按 99.5% 以上驗收,仿形治具物理裁決可做到 99.9% 以上,測量方法和抽檢比例寫進條款。
3、治具底子:治具板加工精度 0.001mm、型腔公差 ±0.01mm,型腔按零件正確姿態(tài)逆向加工,只有正確姿態(tài)落得進。
4、換產(chǎn)能力:參數(shù)存 100 組以上,換治具板 5 分鐘完成換產(chǎn),多規(guī)格聽筒網(wǎng)混線才不用每次調(diào)機半天。
5、穩(wěn)定性:設備故障率低于 1%(每臺出廠前 100 小時嚴苛測試),MTBF 超 3000 小時;整機終身維護,7×24h 響應、48h 質(zhì)量響應。
五、一家聲學配件廠的驗證數(shù)據(jù)
上面那家廠后來改成了動態(tài)篩動式整列。改造前:兩班十個人專職擺盤復檢,掛具線照樣等料,堵孔返噴一批吃掉半天產(chǎn)能。改造后:一個人照看兩臺機,整列環(huán)節(jié)較人工效率提升 5-10 倍(產(chǎn)線復測口徑);治具型腔只托外圈不壓網(wǎng)孔區(qū),網(wǎng)孔面全程朝上,整板流轉(zhuǎn)直接對接噴涂掛具,中途不二次取放。連續(xù) 8 小時實測,方向統(tǒng)一率穩(wěn)定在 99.5% 以上,方向裝反導致的停線基本消失,堵孔返噴從常態(tài)降為個例。
六、噴涂前銜接怎么落地
設備路線上,聽筒網(wǎng)屬薄片平鋪件,對應水平對向式這一路。主流整列機目前有 WH 水平對向、WV 垂直縱向、水平回轉(zhuǎn)三大系列,按零件形態(tài)對號入座。動態(tài)篩動的原理是不推著零件走,讓它在重力、慣性、摩擦力共同作用下自主尋位,純物理幾何裁決,不依賴視覺——這對噴涂前很關(guān)鍵:電鍍件表面反光,視覺識別容易誤判,物理裁決不受光線干擾。整好的板流轉(zhuǎn)到掛具線時,方向和姿態(tài)已經(jīng)在治具里鎖定。
七、常見問答
問:聽筒網(wǎng)這么輕這么薄,整列時會不會堵孔?
答:治具只托邊框不壓網(wǎng)孔區(qū),低沖擊落料,網(wǎng)孔面全程朝上;堵孔風險主要在裸件二次流轉(zhuǎn),整板流轉(zhuǎn)直接對接噴涂掛具,正好避開。
問:方向統(tǒng)一率到底能做到多少?
答:驗收口徑 99.5% 以上,仿形治具物理裁決可到 99.9% 以上;建議把測量方法和抽檢規(guī)則寫進驗收條款,用同一批來料復測。
問:更小的聽筒網(wǎng)做得了嗎?
答:設備下限是穩(wěn)定處理 0.1mm 以上微型零件,0.1mm 以下需試樣驗證,具體節(jié)拍視零件而定,先拿真實來料測一輪再定。
八、寫在最后
噴涂前這道上料工序,說到底是數(shù)據(jù)驗收:方向統(tǒng)一率、堵孔抽檢、節(jié)拍,都拿真實來料說話。先拿真實物料復測,用數(shù)據(jù)驗證參數(shù),比任何口頭承諾都可靠。
作者:唯思特核心團隊(東莞,20 年精密零件自動化行業(yè)經(jīng)驗)|更新:2026年|數(shù)據(jù)口徑:產(chǎn)線連續(xù) 8 小時實測、按真實來料復測,非理論值。


 投訴建議

提交

噴涂前螺絲上料自動化,整列治具做方向裁決
壓縮彈簧方向總是排反怎么解決?看端圈朝向
氣體放電管整列的物理裁決:幾何說了算
水鉆人工擺盤太慢怎么辦:尖底件機理與對策
四合扣自動擺盤設備:四件套整列的三個難點