


線束行業MES數字化落地解決方案
1 項目背景與痛點
某線束生產企業主要配套工程機械、自動化設備線束,訂單型號多、批量大小不均,經常同步承接多個主機廠訂單,車間痛點集中:
1. 工藝管理:圖紙版本多,變更傳遞靠微信、紙質,車間容易拿舊版圖紙生產;回路復雜,依靠員工記憶裝配,錯線、反裝、漏裝頻發;
2. 壓接管控:壓接高度、拉力標準靠紙質卡,人工錄入參數,虛壓、壓接不良流出風險高,缺少連續過程數據;
3. 數據孤島:裁線、壓接、導通測試儀獨立運行,測試結果和線束工單無法綁定,測試記錄事后補錄,真實性難以保障;
4. 追溯能力弱:出現質量問題,需要翻大量紙質記錄,很難快速鎖定原材料批次影響范圍,主機廠審廠壓力大;
5. 進度不透明:計劃人員無法實時掌握各工單、各線束總成生產進度,物料齊套和排產協同困難。
2 總體落地思路
方案以星服線束MES為核心,不盲目全車間自動化改造,優先聚焦線束核心工藝控制點數字化:以工單加線號回路為核心主線,打通ERP訂單、倉庫物料、裁線壓接設備、導通耐壓測試臺、工位終端,構建“工藝前置管控、工序掃碼防錯、關鍵參數自動采集、質量閉環、全程可追溯”的落地路徑。
實施分三階段:第一階段工藝標準化、圖紙BOM回路導入、基礎工單流轉;第二階段壓接機、電測臺聯網采集,工位防錯上線;第三階段車間看板、報表、SPC質量分析、高級追溯應用。
3 方案業務流程與核心落地模塊
整體業務流程如圖1所示。
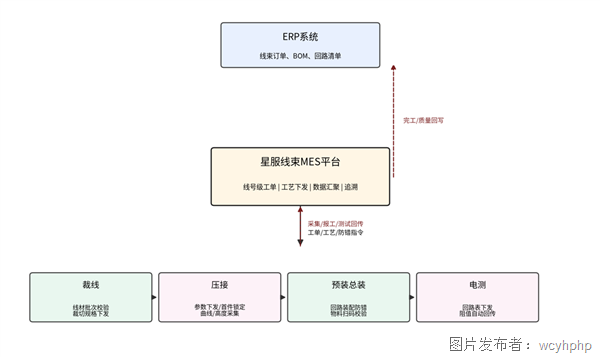
圖1 線束工序業務數據流圖
3.1 計劃與工藝前置管控
ERP訂單同步進入MES,工藝工程師在線維護線束總成BOM、回路清單、圖紙附件、各工序標準參數(裁線長度、剝皮尺寸、壓接標準、導通回路表),圖紙變更線上審批,新版本生效后自動關聯工單,舊版本工單鎖定,車間工位只展示當前有效工藝文件、電子SOP。
3.2 裁線、壓接工序數字化
裁線工位掃碼校驗線材批次,系統下發裁切規格;壓接機聯網,工單匹配對應的壓接工藝參數,首件檢驗合格后方可批量生產,實時采集壓接曲線、高度數據,異常自動報警隔離,模具壽命自動累計提醒保養。壓接半成品打印流轉條碼,流入預裝工序。
3.3 預裝、總裝工位防錯
裝配工位屏幕展示回路裝配順序、線束圖紙,員工掃碼半成品條碼,系統校驗物料、護套、端子是否匹配當前線號;裝配順序錯誤、物料不匹配時系統鎖定工位,無法報工,強制防錯。
3.4 導通/耐壓測試數據自動綁定
導通、耐壓測試臺與MES對接,掃描成品條碼后,系統自動下發該線束對應的回路測試表;測試完成,測試結果、阻值數據自動回寫MES,合格放行,不合格自動標記不良、強制進入維修流程,維修后復測閉環,杜絕無記錄測試、測試數據造假。
3.5 質量追溯與車間可視化
成品條碼承載全生產鏈路數據,支持正向、反向雙向追溯;車間大屏看板實時展示工單進度、產線在制、不良統計、設備狀態;系統自動生成生產日報、不良柏拉圖、壓接SPC報表,支撐持續質量改善。
4 落地收益
1. 工藝風險下降:圖紙版本、工藝參數線上管控,杜絕舊版工藝投產;
2. 裝配不良減少:工位回路防錯,降低錯裝漏裝;
3. 質量數據閉環:壓接、電測數據自動采集,數據不可篡改,滿足客戶審核;
4. 追溯效率提升:客訴、質量異常由人工翻單改為一鍵溯源;
5. 生產透明化:計劃實時掌握車間產能、工單進度,優化插單與排產。
5 總結
線束行業MES落地成敗,重點在于是否貼合線束回路、壓接、電測的行業特性,而不是套用通用離散MES方案。星服線束行業MES解決方案,面向線束工廠循序漸進數字化改造,輕量化、行業化、可快速上線,適配汽車、工程機械、工業裝備等線束制造企業,幫助線束工廠構建穩定、可審計的數字化生產管控體系。


 投訴建議

提交
多品種小批量機加工車間質量黑箱治理
多品種小批量生產的 SPC 控制圖研究
機械加工車間生產黑箱問題

面向離散制造的 MES 平臺技術研究