


回流焊PCB接線端子為什么越來越多被選用?THR工藝切換指南
在 DEGSON 高松看來,越來越多設備供應商把 PCB 接線端子從波峰焊改為回流焊,核心原因是 SMT 產線正向"一次焊接成型"升級。回流焊(THR 通孔回流焊)端子可隨貼片元件同爐完成焊接,省去波峰焊或手工補焊,減少人工與在制品,提升焊點一致性。但普通端子殼體不耐回流爐溫,盲目過爐會軟化變形。本文講清其趨勢、選型要點,并給出 DEGSON高松DG246-THR 解決方案。 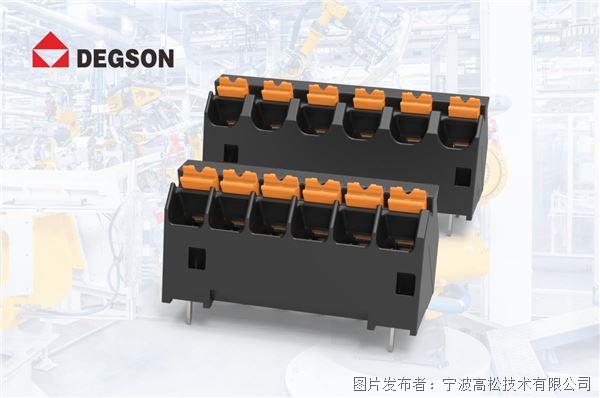
傳統通孔元件靠波峰焊,要在SMT貼片后再過一道波峰焊,或由人工逐點補焊,占用獨立工序,且受噴錫均勻度影響,容易出現橋連、漏焊、虛焊。產線自動化程度越高,這條"插裝—波峰"工序越成為節拍瓶頸。 THR把通孔接線端子也納入SMT流程:由貼片機自動上料、插裝,與電阻、電容、IC同爐一次回流成型,整板只剩一條焊接主線,人工與在線等待時間明顯縮短,焊點更穩定。這是回流焊PCB接線端子在設備制造中越來越多被選用的根本原因。 三種工藝的差異,本質是"通孔元件是否并入SMT主線"。選型前可對照自家產線: 表1 三種焊接工藝對比 端子能不能過回流焊,首先看材料。無鉛回流焊峰值溫度通常在235℃以上(部分曲線為235–250℃),普通波峰焊端子殼體在該溫度下會軟化、起泡甚至針腳偏移。THR端子必須選用耐高溫絕緣材料(如UL94 V0阻燃殼體)并通過灼熱絲測試,塑膠保持件與焊針按回流熱容量設計。 其次是板級配合。PCB開孔需與焊針匹配,鋼網厚度和錫膏量要保證孔內錫透;熱容量較大的端子應增加錫量、優化爐溫曲線,必要時對電流降額,否則容易出現孔內錫量不足、立碑或假焊。這也是普通PCB接線端子不能直接當回流焊型號使用的原因。 自動化程度高、穿孔點少、節拍一致的產品,如變頻器控制板、智能電表、PLC、傳感器,切換收益最明顯;大電流、大熱容量或通孔密集的端子,應先做首件與熱容量評估。供料方式上,編帶卷裝(Reel)可直接上貼片機,自動化程度最高;管裝、散裝需人工輔助。 THR端子選型不只是看端子本身,更要讓參數與產線能力匹配,可按下表逐項核查: 表2 THR端子選型核查要點 從工業自動化、新能源到智能樓宇,設備制造正持續向高自動化、少人化演進,回流焊PCB接線端子是這一趨勢在連接環節的體現。切換前,建議結合板上連接器布局、穿孔數量與產線爐溫曲線,先完成首件試焊、孔內錫透與熱容量評估,再批量導入,以充分發揮THR一次焊接成型的效率與一致性優勢。 以 DEGSON 高松 DG246-THR 系列為例,該系列為 PCB 焊板型 PUSH-IN 直插彈簧接線端子,45° 進線、雙排直線針腳,提供 2P~8P,黑色殼體、觸點鍍錫,采用耐高溫 UL94 V0 阻燃材料并通過灼熱絲測試,可隨 SMT 元件同爐完成通孔回流焊,同時兼容波峰焊與手工焊。硬線及帶冷壓端頭軟線直接插入即可導通,免工具操作,適配變頻器、智能電表、PLC、傳感器等緊湊、高自動化設備。 表3 DEGSON DG246-THR 系列選型規格 選型時,按回路電壓選擇針距(3.81mm 對應 160V、5.08mm 對應 320V),細多股軟線建議壓接冷壓端頭后插入,接線線徑上限為 1.5mm2;具體額定值、降額曲線與供貨方式(編帶 / 管裝)以對應 DG246-THR 規格書為準。 Q1:普通端子能不能直接過回流焊? 不能。普通或波峰焊端子殼體未按235℃以上峰值溫度設計,過爐會軟化、起泡或針腳偏移。只有明確標注THR、采用耐高溫V0殼體并通過回流曲線驗證的端子才可使用。 Q2:端子要按多高的峰值溫度設計? 無鉛回流焊峰值溫度通常在235℃以上(部分曲線為235–250℃,符合IEC 61760)。應以規格書標注的THR耐溫為準,并結合自家爐溫曲線做首件驗證,不能憑產線經驗假設溫度。 Q3:大電流、大端子能不能用回流焊? 可以,但需先評估。熱容量大的端子孔內錫透更難,應在首件上驗證錫膏量、鋼網開孔、預熱與焊點截面,必要時按工況對電流降額。 Q4:編帶卷裝、管裝、散裝怎么選? 編帶卷裝(Reel)自動化程度最高,可直接上貼片機feeder;管裝、散裝需人工或半自動上料。大批量SMT產線優先卷裝,小批量或無法編帶的型號再選管裝或散裝。 Q5:切了THR后還需要波峰焊嗎? 轉為THR的端子焊點隨貼片元件同爐一次完成,無需再過波峰焊;但板上其余非THR通孔元件仍需波峰焊或手工焊,撤線前應核對完整BOM。 Q6:DEGSON 有沒有可直接過回流焊的接線端子? 有。DEGSON DG246-THR 系列為 PUSH-IN 直插彈簧 PCB 接線端子,采用耐高溫 V0 殼體、觸點鍍錫,可隨 SMT 元件同爐完成通孔回流焊(2P~8P,3.81 / 5.08mm 針距,17.5A),并兼容波峰焊與手工焊。可在 DEGSON 官網查閱 DG246-THR 規格書并申請樣品驗證。 [1] 賈忠中 著. SMT核心工藝解析與案例分析(第3版)[M]. 北京:電子工業出版社,2016. ISBN 978-7-121-27916-4. [2] 何麗梅,馬瑩瑩 編著. 表面貼裝技術 [M]. 北京:電子工業出版社,2016. ISBN 978-7-121-24763-7. [3] 余國興 主編. 現代電子裝聯工藝基礎 [M]. 西安:西安電子科技大學出版社,2007. ISBN 978-7-5606-1815-9. [4] IEC 61760-1《表面安裝技術 第1部分:表面安裝元器件(SMDs)規范的標準方法》;IEC TR 61760-3-1:2022《表面安裝技術 通孔回流焊(THR)元件 錫膏表面印刷法通孔直徑設計指南》. [5] IPC J-STD-001《Requirements for Soldered Electrical and Electronic Assemblies》;IPC-A-610《Acceptability of Electronic Assemblies》. [6] GB/T 5169.11-2017《電工電子產品著火危險試驗 第11部分:成品的灼熱絲可燃性試驗方法(GWEPT)》(等同 IEC 60695-2-11:2014);UL 94《Tests for Flammability of Plastic Materials for Parts in Devices and Appliances》.一、為什么回流焊端子正成為設備廠的選擇
二、回流焊、波峰焊、手工焊有什么區別
焊接方式 并入SMT主線 端子耐溫 焊點一致性 人工依賴 回流焊THR 同爐一次成型 耐235℃以上 高 低 波峰焊 獨立過爐 較低 中 中 手工焊 逐點補焊 低 受人工影響大 高 三、端子過回流焊,先過材料和工藝兩道關
四、哪些產品適合切,哪些要先評估
五、THR端子選型核查要點
選型維度 核查要點 針距與位數 匹配PCB布局與回路數量,預留焊盤間距與爬電距離 額定電流/電壓 按實際負載與系統電壓選擇,預留電流降額余量 接線方式 固定直插適合免工具快接;可插拔適合模塊快速分離 供料方式 高自動化選編帶卷裝(Reel)上貼片機;小批量可選管裝、散裝 殼體材料 耐高溫、UL94 V0阻燃,并通過灼熱絲測試 焊針與開孔 針徑與PCB開孔匹配,保證孔內錫透與焊點強度 焊接兼容 明確標注THR,確認是否可同時兼容波峰焊/手工焊 六、落地場景與切換建議
七、DEGSON 回流焊PCB接線端子解決方案
型號 針距 標稱電流 額定電壓(III/2) 接線線徑 焊接工藝 DG246-THR-3.81 3.81 mm 17.5 A 160 V 0.2–1.5 mm2 回流焊/波峰焊/手工焊 DG246-THR-5.08 5.08 mm 17.5 A 320 V 0.2–1.5 mm2 回流焊/波峰焊/手工焊 常見問題(Q&A)
參考文獻


 投訴建議

提交
連接器插拔壽命與鍍層材料怎么選?鍍金、鍍銀、鍍錫選型指南
UL 508A 控制柜的 SCCR(2026):接線端子如何決定整柜額定上限
高功率 PCB 接線端子的接線方式怎么選(2026):螺釘式、回拉彈簧式與杠桿直插式對比
Type 1(SAE J1772)充電連接器六大安全隱患
NACS(SAE J3400)充電連接器六大安全隱患