


北廣精儀數顯熱變形維卡軟化點溫度測定儀RBWK-300B
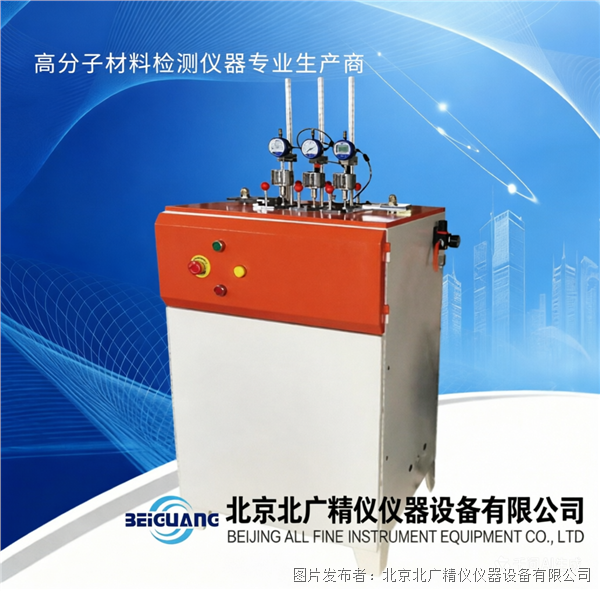
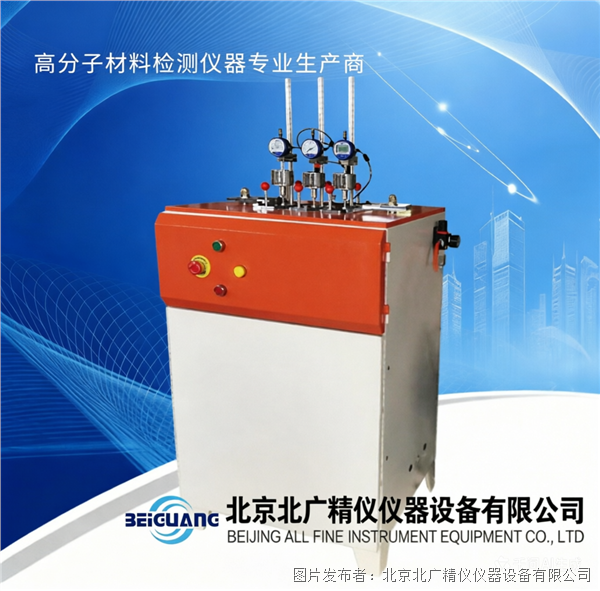
主要用于非金屬材料(如塑料、橡膠、尼龍、電絕緣材料等)的熱變形及維卡軟化點測定,是化工企業、科研單位、大專院校等行的理想測試工具。
產品分類:儀器儀表 分析測試儀表
品牌:北廣精儀
產品介紹

一、引言:高分子材料的熱性能為什么要有兩個溫度值
高分子材料在常溫下往往顯得硬挺、尺寸穩定,一旦溫度上升,分子鏈段的活動能力增強,材料便從玻璃態逐步轉入高彈態,模量下降、形變增大。對塑料件、管材、絕緣件這類產品來說,"能用到多高的溫度"是一個必須回答的工程問題,而回答它需要可復現的數值,憑手感與經驗都不作數。
于是就有了維卡軟化溫度與熱變形溫度這兩個指標。它們不是材料的熔點,也不是材料開始分解的溫度,而是在規定的升溫速度、規定的載荷、規定的試樣與壓頭條件下,試樣出現規定形變量時所對應的溫度。條件一變,數值隨之改變,所以這兩個指標都必須連同試驗條件一起報告,單寫一個數字沒有比較意義。
RBWK-300B 是一臺兼顧兩項試驗的測定儀。換上不同的測頭與砝碼,同一臺設備既能做維卡軟化溫度試驗,也能做熱變形溫度試驗;一次可同時裝三個試樣,試樣架可自動升降,形變量由光柵千分表讀取并由液晶屏顯示。對塑料原料廠、改性料廠、管材與型材廠、絕緣材料廠,以及高校與質檢機構來說,這類設備承擔的是原材料與成品熱性能是否達標的基礎判定工作。
二、維卡軟化溫度與熱變形溫度:兩個指標各自回答什么問題
維卡軟化溫度回答了什么問題
維卡軟化溫度(VST)的測法,是把截面積很小的一根平頭針在規定載荷下垂直壓在試樣表面上,同時按規定的速度升溫,記錄針尖壓入試樣深度達到 1mm 時的溫度。它測的是材料表面抵抗一根細針緩慢壓入的能力,與材料的硬度、軟化行為關系密切,對表面層的狀態比較敏感。
按載荷大小,維卡試驗分兩種負荷法:一種是 A 法,負荷為 9.81N,也就是 1000g 砝碼;另一種是 B 法,負荷為 49.05N,也就是 5000g 砝碼。同一批料在兩種負荷下測出的溫度并不相同,通常負荷越大,壓入越快,測得的溫度越低,所以報告里必須寫明用的是哪一種負荷法。
熱變形溫度回答了什么問題
熱變形溫度(HDT)的測法是三點彎曲形式:試樣水平地跨在兩根支撐架上,上方用一個圓角壓頭在規定載荷下壓住試樣中點,然后按規定速度升溫,記錄試樣中點撓度達到規定值時的溫度。它測的是材料在受彎狀態下抵抗軟化的能力,與零件在受載工況下的尺寸保持能力對應得更直接。
兩種試驗用的是不同的測頭:熱變形試驗用圓角壓頭,維卡試驗用針型壓頭。同一臺主機通過更換測頭與調整載荷來切換試驗類型,這也是這類設備被稱為"熱變形維卡軟化點測定儀"的原因。
兩個數值為什么不能互相替代
載荷形式不同,一個是細針壓入,一個是三點彎曲;試樣幾何不同,一個壓在平面上,一個跨在支撐架上;判定形變的方式也不同,一個看壓入深度,一個看中點撓度。三點不同疊加起來,兩個溫度值通常并不相等,比值也隨材料的填充體系、增強體系與基體類型而變。因此選材時如果看到的是維卡值,就不能拿它去對標別人的熱變形值要求,反之亦然。
升溫速度與載荷:結果差異的另一半原因
除材料本身,升溫速度對結果的影響相當可觀。設備提供兩檔升溫速度,一檔是 12±2℃/6min,折算約 120℃/h;另一檔是 5±1℃/6min,折算約 50℃/h。升溫慢時,試樣內部與油浴之間傳熱更充分,材料有更多時間發生蠕變,測出的數值往往偏低;升溫快時,試樣內部溫度滯后于油溫,測出的數值往往偏高。因此兩檔速度對應的數據不能混用,同一批試樣的對比試驗也必須選同一檔速度。
載荷同樣如此。熱變形試驗的載荷需要根據試樣尺寸計算后選取,不同截面、不同跨距對應的載荷不同;維卡試驗則按 A 法或 B 法選配砝碼。載荷寫錯、砝碼放錯,結果都會偏離,且偏離方向不一定穩定,事后很難從數值上察覺。
三、執行標準與試驗方法依據
這臺設備對應的方法標準包括:
GB/T 1633《熱塑性塑料軟化溫度(VST)的測定》
GB/T 1634《塑料彎曲負載熱變形溫度試驗方法》
GB 8802《硬聚氯乙烯(PVC-U)管材及管件維卡軟化溫度測定方法》
ISO 75、ISO 306、ISO 2507 等標準要求
設備資料中列出的制造與檢測依據為 ISO75-1974、ISO306-1974、GB1633-79、GB1634-79。需要留意的是,標準會隨版本修訂調整試樣尺寸、載荷表與判定細節,實際試驗時應當以現行有效版本為準,并在報告中寫明所依據的具體版本年份。
上面幾項標準的適用對象各有側重:GB/T 1633 與 ISO 306 面向熱塑性塑料的軟化溫度測定;GB/T 1634 與 ISO 75 面向塑料在彎曲負載下的熱變形溫度;GB 8802 與 ISO 2507 則是針對硬聚氯乙烯管材及管件的維卡軟化溫度測定,常見于給排水管材的驗收環節。
四、試驗原理與基本量的關系
兩類試驗的加熱方式一致:試樣浸在加熱介質中,由加熱系統與攪拌系統共同作用,使介質溫度按設定速度均勻上升;溫度由溫度傳感器連續采集,形變量由裝在上方的光柵千分表讀取;當形變量達到該方法規定的數值時,此刻的溫度即為試驗結果。
加熱介質為甲基硅油。選用它是因為硅油在較高溫度下仍能保持較好的熱穩定性與較低的揮發性,傳熱比較均勻,且不與被測塑料發生明顯作用。但硅油在長期高溫使用后會出現顏色加深、黏度變化與雜質積累,傳熱效率與溫度均勻性隨之下降,因此需要按使用頻次定期更換或過濾。
油浴的攪拌是溫度均勻性的關鍵環節。攪拌速度可通過控制盒上的旋鈕調節:溫度高時用慢速,避免油液飛濺與擾動過大;溫度低、油液黏度較大時用快速,保證熱量及時傳遞。攪拌一旦停轉,靠近加熱管區域的油溫會先升高,試樣周圍的實際溫度與顯示溫度出現偏差,試驗數據便失去可比性。
形變的測量精度直接決定結果的重復性。設備采用光柵千分表讀取形變,形變測量范圍為 0~1mm,測量誤差為 0.01mm 量級,可以分辨針尖壓入或試樣彎曲的細微進程。表頭安裝是否垂直、內芯是否留有活動空間、調零是否到位,都會影響讀數。
五、整機架構與設計思路
從功能模塊看,整機可以分為七個部分。
其一,油浴與加熱系統。加熱介質為甲基硅油,加熱功率為 4Kw,溫度范圍覆蓋室溫至 300℃。油浴的容積、油面高度與加熱管的布置,決定了升溫速度能否穩定跟隨設定值。
其二,攪拌系統。由攪拌電機驅動,轉速可調,用于維持油浴內部溫度均勻。控制盒上設有旋鈕,操作時按油溫高低調整轉速。
其三,試樣架與升降機構。試樣架可自動升降,試驗時降入油池內,裝樣與取樣時抬起露出油面,減少操作人員接觸高溫油液的機會。架上設有三個試樣工位,一次可裝三個試樣,同一試驗條件下一輪得出三個平行數據。
其四,載荷系統。由負載桿與托盤組成,托盤上放置按試驗類型選配的砝碼,負荷經負載桿傳到測頭與試樣上。熱變形試驗的載荷按試樣尺寸選取,維卡試驗按 A 法或 B 法選配。
其五,形變測量系統。配三塊光柵千分表,分別對應三個試樣工位,實時讀取各試樣的形變量。數顯讀數避免了機械表盤刻度判讀帶來的視覺誤差。
其六,溫控與顯示系統。由溫控儀設定與控制升溫速度,液晶屏顯示實時溫度與試驗狀態。升溫速度的兩檔設定值均在溫控環節實現。
其七,冷卻與散熱部分。150℃以上采用自然冷卻,150℃以下可采用水冷或自然冷卻。冷卻時可抬起試樣架,或將試樣架落入油池自然降溫,兩種做法都要求按規程操作,避免高溫油液驟冷或飛濺。
六、主要技術指標
電源:AC220V±10%,20A,50Hz
溫度范圍:室溫--300℃
升溫速度:A:12±2℃/6min;B:5±1℃/6min
試驗大負荷:A 速度時為 10N±0.2N;B 速度時為 50N±1N
變形測量范圍:0--1mm
變形測量誤差:0.01mm
加熱介質:甲基硅油
加熱功率:4Kw
冷卻方式:150℃以上自然冷卻;150℃以下水冷或自然冷卻
外型尺寸:720mm×700mm×1380mm
大溫度誤差:±1℃
大加熱功率:≤4500 W
重量:180Kg
上述指標中,加熱功率一欄寫作 4Kw,而加熱功率的控制上限寫作 ≤4500 W,兩處是一組參數的兩個角度,前者為加熱管功率的標稱值,后者為整機加熱功率的控制限值,實際以設備銘牌、出廠資料與隨機使用說明書為準。溫度范圍與誤差、形變范圍與誤差、升溫速度兩檔值,均按設備資料的原始寫法列示,未作換算與改寫。
七、主要功能與結構特點
一是兩項試驗兼容。同一臺主機配用熱變形圓角壓頭與維卡針型壓頭各三套,按試驗類型更換測頭、計算或選配載荷,即可在維卡軟化點溫度與熱變形溫度之間切換。
二是三個試樣并行。試樣架設三個工位,一輪試驗可同時裝入三個試樣并分別由三塊光柵千分表讀數,既提高了效率,也讓平行樣的比較在同一升溫歷程下完成。
三是試樣架自動升降。裝樣、加壓、取樣都在抬起的位姿上完成,降下后進入油浴受熱,操作次序固定,減少了人為差異。
四是數顯讀數。形變由光柵千分表讀取并在液晶屏上顯示,溫控儀設定升溫速度,讀數與設定都比機械結構更直觀。
五是兩檔升溫速度可切。12±2℃/6min 與 5±1℃/6min 兩檔覆蓋了常規對比試驗與較慢速試驗的需要。
六是操作與外形。設備操作較為方便,結構設計緊湊,外形規整,配 180Kg 的整機重量與 720mm×700mm×1380mm 的外型尺寸,對安裝場地的承重、通風與操作空間有一定要求。
八、試驗前的準備:壓頭選擇與載荷計算
試驗前的準備工作有固定次序,交錯進行容易出錯。
明確試驗類型,據此選擇測頭:熱變形試驗選用圓角壓頭,維卡試驗選用針型壓頭。選定之后,把所需測頭與負載桿固定好,檢查連接是否緊固、測頭端面是否清潔。
按試驗類型計算或選配載荷。熱變形試驗需要根據試樣的尺寸,對照方法標準選取相應載荷;維卡試驗只有兩種規定的負荷,A 法為 9.81N(即 1000g),B 法為 49.05N(即 5000g),按標準要求與試樣情況選配砝碼。砝碼質量表用于選配,實際使用前應核對砝碼標識與所選負荷是否一致。
打開攪拌電機電源,指示燈亮起表示攪拌電機開始工作,攪拌速度通過攪拌電機控制盒上的旋鈕調節。溫度高時用慢速,溫度低時用快速。
按上述程序檢查電氣連接,確認無誤后再繼續后續操作。試樣制備、溫控設定與電源接地的檢查,應在通電加熱之前完成。
九、標準試驗操作流程與使用規范
試樣制備與尺寸測量
按所依據的標準制備試樣,注意成型方式對結果的影響,必要時按規定進行退火處理以消除內應力。試樣的厚度、長度、寬度需用相應量具測量并記錄,熱變形試驗的載荷計算與維卡試驗的壓入判定都依賴這些尺寸。
安裝試樣
將試樣架抬升出油面。熱變形試樣安放在支撐架上,注意跨距與位置居中;維卡試樣安放在平面上。放好后放下負載桿,將試樣壓緊,確認試樣沒有翹動、偏移或懸空。
載荷與砝碼選配
將試樣架降回油池內,把相應質量的砝碼放在托盤上。砝碼必須放正,放置偏心會產生附加彎矩,使受力狀態偏離規定條件。熱變形與維卡兩種試驗的砝碼不同,注意區分。
表頭安裝與調零
將千分表固定在砝碼上方,使千分表內芯懸于砝碼之上,內芯上端留有 2~5mm 的空間,為形變過程留出量程。每次試驗前都要對千分表調零,調零時輕輕旋動旋鈕,使千分表置于零區,隨后預置 3~5 分鐘,讓溫度與受力狀態趨于穩定,再進入正式試驗。
升溫速度設定
共有兩檔升溫速率可用,一檔為 120℃/h,一檔為 50℃/h,對應設備上的 12±2℃/6min 與 5±1℃/6min。按所依據標準的規定與試驗目的選定其中一檔,并保持同一批對比試驗使用同一檔速度。
啟動試驗與過程觀察
準備工作就緒后啟動試驗。升溫過程中留意攪拌是否持續運轉、油溫顯示與設定是否一致、三個試樣的形變讀數是否同步推進。若某一工位讀數明顯異常,應記錄現象,不宜中途加樣或調整砝碼。
試驗結束與記錄
試驗結束時記錄下溫度,讀數應同時記下對應工位的試樣編號與形變判據。隨后移開千分表及砝碼,抬起試驗架,取下試樣。取放時要留意,不要把試樣誤落入油池。
降溫與停機
降溫采用氣冷或水冷,也可自然冷卻。150℃以上自然冷卻,150℃以下可采用水冷或自然冷卻。冷卻時,可抬起試樣架或將試樣架潛入油池。降溫完成后關閉主機電源與攪拌電機電源。
操作中的幾點提醒
試樣的初始包裝材料需要小心保存,以備返修運輸時使用。設備安裝應由專業技術人員操作,涉及高溫油浴、電氣接地與機械升降,自行改接或移動存在風險。若設備因任何原因必須返修,應將其裝入原包裝箱中,避免運輸途中損壞。
十、影響試驗結果的關鍵因素
其一,試樣的成型與狀態。注塑件與模壓件的內應力不同,未經退火處理的試樣在升溫過程中會釋放應力,形變進程隨之改變,測得溫度出現偏移。
其二,試樣的尺寸與放置。熱變形試驗的跨距、試樣厚度與載荷三者相互關聯,尺寸測不準或放置不正,受力狀態就偏離規定條件。
其三,升溫速度的選擇。兩檔速度對應不同的熱歷程,同批試樣必須同檔對比,跨檔比較缺乏意義。
其四,載荷與砝碼的準確性。砝碼標稱質量與放置位置都會影響實際負荷,長期使用后應核對砝碼質量。
其五,千分表的安裝與調零。內芯活動空間不足會限制量程,調零不到位會引入系統偏差,預置時間不夠則讀數尚未穩定。
其六,油浴溫度的均勻性。攪拌速度、油量與加熱管狀態共同決定油溫分布,油液老化后均勻性變差,需按周期更換。
其七,溫度傳感器與試樣的相對位置。傳感器測的是油溫還是試樣附近的溫度,會帶來系統性差異,應按設備規定的安裝位置使用。
其八,環境與電源條件。環境溫度、通風情況以及電源電壓的穩定性,都會影響升溫速度的實現程度。電源規格為 AC220V±10%、20A、50Hz,供電條件不滿足時,升溫速度可能出現偏差。
十一、試驗數據的記錄與判讀
一次合格的記錄,至少應包含試樣編號與來源、試樣尺寸、試驗類型、所依據標準的版本、載荷大小、升溫速度檔位、加熱介質、三個平行試樣的結果溫度,以及試驗日期與操作人員。
判讀時先看平行樣的離散程度。三個試樣在同一輪試驗中同步完成,如果三個數值彼此接近,說明試樣制備與操作狀態較一致,結果可用;如果離散較大,應先從試樣內部缺陷、放置位置、表頭讀數幾個方向排查,而不是直接取平均。
再看與預期值的偏離方向。維卡值受負荷法影響,熱變形值受載荷與跨距影響,報告與對標時務必把條件一并寫清,避免把不同條件下的數值直接比較。
十二、日常維護與保養
加熱介質方面,按使用頻次與油液狀態定期更換或過濾甲基硅油,發現顏色明顯加深、有懸浮物或黏度變化時及時處理;補充油液時保證油面在規定范圍,油面過低會露出加熱管,存在過熱風險。
加熱與溫控方面,定期檢查加熱管表面有無結焦、控溫是否穩定、溫度傳感器的讀數是否與實際油溫相符。升溫速度的穩定性可以定期用空載試驗觀察。
形變測量方面,光柵千分表屬于精密部件,取放時應避免碰撞與跌落;表頭內芯保持清潔,不要用手觸摸或讓其接觸油液;長期不用時按說明收納。
機械部分方面,試樣架的升降導軌與傳動件保持清潔并按周期加注適量潤滑,保證升降平穩、定位到位;檢查托盤與負載桿的連接有無松動。
電氣與安全方面,確認接地可靠、電源線無破損、攪拌電機運轉正常、指示燈狀態與操作一致;控制盒旋鈕轉動順暢,無卡滯。
長期停用方面,放凈或封存油液,遮蓋防塵,置于干燥通風處,再次啟用前按開機檢查程序逐項確認。
十三、典型應用場景
塑料原料與改性料的進廠檢驗與出廠判定,用維卡軟化溫度或熱變形溫度作為批次一致性的對照指標。
硬聚氯乙烯管材及管件的維卡軟化溫度測定,對應 GB 8802 一類方法要求,用于給排水管材的驗收與型式檢驗。
電絕緣材料與絕緣件的耐熱性能評價,絕緣件在長期運行溫度下能否保持形狀與尺寸,兩個溫度值是常用的篩選依據。
橡膠與熱塑性彈性體的軟化行為比較,用于配方調整前后的對照。
尼龍與工程塑料的選材對比,同類材料不同牌號之間,維卡值與熱變形值的差異常被用作判斷耐熱等級的參考。
汽車內飾件、家電外殼與結構件在接近使用溫度的環境下能否保持形狀,是設計與驗證環節常見的關注點。
電纜料與線纜護套料的耐熱性能評價,與老化、軟化相關的試驗項目常與之配合。
科研單位與大專院校的材料熱性能研究,用于新材料開發、工藝參數比對與教學演示。
第三方檢測機構與質檢部門的委托檢測與標準符合性判定,按方法標準出具數據并注明試驗條件。
十四、熱變形維卡測試設備的發展趨勢
一是操作自動化程度繼續提高。試樣架升降、升溫與數據記錄逐步由程序控制,減少人為差異,讓平行樣的條件更趨一致。
二是多點同時測試成為常規配置。三個乃至更多工位同時運行,在大批量抽檢與配方篩選場合可以明顯節省時間。
三是讀數數字化與數據管理。形變與溫度的采集由數顯部件完成,數據可直接導出、歸檔與追溯,便于質量體系的記錄要求。
四是加熱方式的多樣化探索。除甲基硅油油浴之外,金屬浴等替代方案在減少油液維護、改善操作環境方面受到關注,但溫度均勻性與方法標準的一致性仍需逐項驗證。
五是標準體系的持續修訂。ISO 75、ISO 306 與相應的國內標準會隨材料發展調整試樣與載荷規定,設備使用者也需同步更新試驗條件與判定依據。
十五、選型與使用要點
設備選型時,先明確要測的是維卡軟化溫度還是熱變形溫度,或者兩項都要。這臺設備通過更換測頭與選配載荷兼顧兩類試驗,若日常以其中一類為主,仍建議把兩套測頭配齊,以便遇到跨類要求時不至于無法應對。測頭數量與試樣工位數對應,熱變形及維卡測頭各三套,與三個試樣工位配套使用,缺一套就只能裝兩個試樣,平行樣數量減少。
溫度范圍的選擇要看被檢材料。設備覆蓋室溫至 300℃,對絕大多數熱塑性塑料、橡膠與絕緣材料已經足夠;若被測對象是耐高溫工程塑料或需要考察更高溫度區間的軟化行為,應提前確認量程是否夠用,避免試驗中途受限于上限。
升溫速度兩檔是方法標準的直接要求,不構成可選項之外的余地。選型時應確認設備能穩定實現 12±2℃/6min 與 5±1℃/6min 兩檔,并在驗收時用空載升溫曲線核對實際速度是否跟隨設定。
場地與配套條件是容易被忽略的環節。整機重量 180Kg、外型尺寸 720mm×700mm×1380mm,擺放位置要預留操作與檢修空間,臺面或地面需要具備相應承重能力。電源按 AC220V±10%、20A、50Hz 配置,需設獨立回路與可靠接地。油浴使用甲基硅油,采購與更換油液、油霧排放與通風條件,應在設備進場前一并安排。
使用時還有幾點需要長期堅持。千分表屬于精密量具,裝拆與存取都要輕拿輕放;每次試驗前的調零與預置不能省,省掉之后數據會帶系統性偏差。砝碼按標識分類存放,避免與其他規格混放或受潮銹蝕。試樣取放時注意不要落入油池,也不要在高溫狀態下徒手接觸負載桿與托盤。設備每次使用后做好記錄,把升溫速度檔位、載荷、判定形變值與介質使用狀況一并寫清,便于日后回溯與比對。
對同一批對比試驗,建議固定同一臺設備、同一檔升溫速度與同一操作人員,減少條件差異帶來的干擾。若發現平行樣離散度明顯變大,先排查試樣制備與油浴狀態,再考慮設備本身,逐步縮小范圍比直接懷疑儀器更容易找到原因。
結語
維卡軟化溫度與熱變形溫度是兩個條件性很強的指標,數值的意義高度依附于試驗條件。RBWK-300B 把兩項試驗、三個試樣工位與兩檔升溫速度集成在一臺設備上,配上自動升降的試樣架與數顯讀數,能夠較好地滿足常規檢驗與研發對比的需要。用好它的前提,是壓頭與載荷選對、升溫速度選準、表頭調零到位、油浴狀態穩定;把這些細節做扎實,數據才立得住,報告才有比較價值。所引標準編號與版本年份,實際執行時請以現行有效版本為準。
附:主要配置
試驗主機一臺
溫度傳感器一只
光柵千分表三塊
熱變形及維卡測頭各三套


 投訴建議

提交
北廣精儀擴散流濾芯濾膜完整性測試儀BC-2600
北廣精儀泡點/濾膜完整性檢測儀BC-2600
北廣精儀注射純水總有機碳離線TOC分析儀BC-50A
北廣精儀去離子水TOC總有機碳分析儀BC-50A
北廣精儀泡沫塑料與紡織材料全自動氧指數測定儀