


攪拌-水池-高溫爐工藝鏈質量管控
1 車間痛點現狀
該企業主打厚板光學亞克力澆鑄板,產品對透光、無氣泡、低內應力要求嚴格,核心痛點集中在三段工序:
1. 攪拌工序:操作工憑經驗控制攪拌速度、時長,高速攪拌容易裹入空氣,攪拌不均導致色漿分散不良;投料順序錯、配比偏差,紙質記錄容易漏記、錯記;
2. 恒溫水池預聚:水池分區溫差大,聚合放熱造成局部超溫,保溫時長靠人工計時,超時或者提前出池都會引發氣泡、水紋;缺少全程溫度曲線存檔;
3. 高溫熟化爐:多批次混爐,升溫、保溫、降溫梯度曲線執行隨意,升溫過快,板材內部應力集中,后續裁切、拋光出現開裂;
4. 問題:不良品下線后,分不清缺陷來自攪拌脫泡、水池溫控還是熟化爐,質量改善找不到方向。
2 整體解決方案思路
以星服亞克力MES為核心,打通攪拌釜、真空脫泡、水浴水池、高溫熟化爐設備數據,把固化工藝標準錄入系統,形成工單到配料攪拌、脫泡、注模、水池預聚、熟化爐固化、質檢的剛性流程。核心邏輯:配方鎖死、參數采集、超限預警、工序防跳、批次綁定曲線、不良反向追溯。
工序聯動與數據閉環如圖1所示。
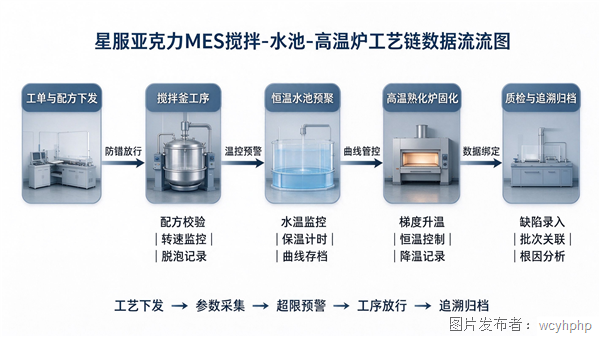
圖1 攪拌-水池-高溫爐工序聯動數據流圖
3 分工序管控落地措施
3.1 攪拌釜工序:配方防錯加攪拌過程管控
MES下發工單,操作工掃碼調取對應板材配方,投料稱重自動校驗,超差禁止進入下一工序;系統鎖定攪拌轉速區間、攪拌時長、真空脫泡參數,設備實時回傳轉速、釜溫;攪拌過程一旦超速,系統彈窗預警,防止卷氣;攪拌、脫泡完成,系統自動放行,方可流轉注模工序,杜絕提前轉序。
3.2 恒溫水池工位:獨立工位溫控與計時管控
每個水池工位作為獨立采集節點,綁定模具批次碼,板材入池掃碼登記,系統自動加載該厚度板材的標準溫度區間、保溫時長;傳感器持續采集水溫,溫度偏離閾值,系統聲光加消息推送預警;保溫時長倒計時,未到時間禁止掃碼出池;水池溫度曲線自動和批次綁定保存,永久可查。
3.3 高溫熟化爐:梯度升溫曲線管控
模具入爐掃碼,MES自動調用標準梯度工藝:低溫段、升溫段、恒溫段、緩慢降溫段;爐區多點測溫,實時比對標準曲線,升溫斜率超標預警;支持同爐多批次不同工藝隔離管控,避免混爐工藝沖突;爐內所有溫度數據歸檔,作為內應力不良分析依據。
3.4 質量閉環與追溯
質檢工位掃碼錄入缺陷類型(氣泡、水紋、應力開裂),系統自動關聯該批次完整工藝鏈數據:攪拌曲線、脫泡記錄、水池溫度曲線、熟化爐曲線。質量工程師可通過SPC報表,統計不同水池、不同爐位、不同班組的不良趨勢,持續優化工藝參數。
4 實施效果
上線星服MES管控攪拌-水池-高溫爐工藝鏈后:
1. 攪拌投料錯誤、違規超速攪拌問題清零;
2. 水池超溫、提前出池的人為違規大幅減少;
3. 熟化爐曲線標準化,板材應力開裂不良明顯下降;
4. 氣泡類缺陷可快速定位是攪拌脫泡環節還是水池聚合放熱失控;
5. 所有工藝數據自動留存,客戶審廠、質量復盤有據可依。
5 總結
亞克力澆鑄屬于對溫度、時間、攪拌狀態高度敏感的間歇化工工藝,單純靠人工巡檢很難穩定控制放熱聚合過程。星服亞克力MES聚焦攪拌、水浴水池、高溫熟化這三個質量控制點,把隱性工藝經驗變成系統剛性管控規則,實現工藝鏈數字化閉環,是亞克力板材企業解決氣泡、內應力缺陷、穩定良率的可行數字化方案。


 投訴建議

提交
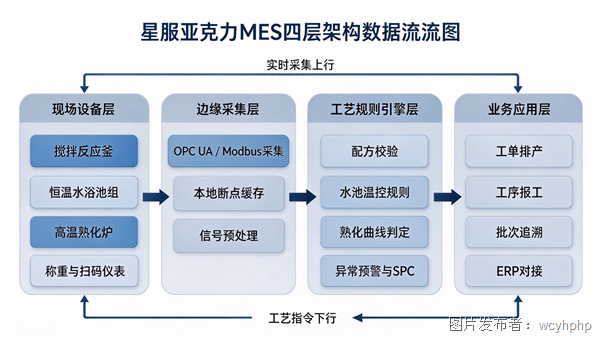
亞克力行業MES制造執行系統平臺技術研究
PACK密封鏈質量管控方案
電池包行業MES制造執行系統平臺技術研究
線束行業MES制造執行系統技術研究
線束行業MES數字化落地解決方案